
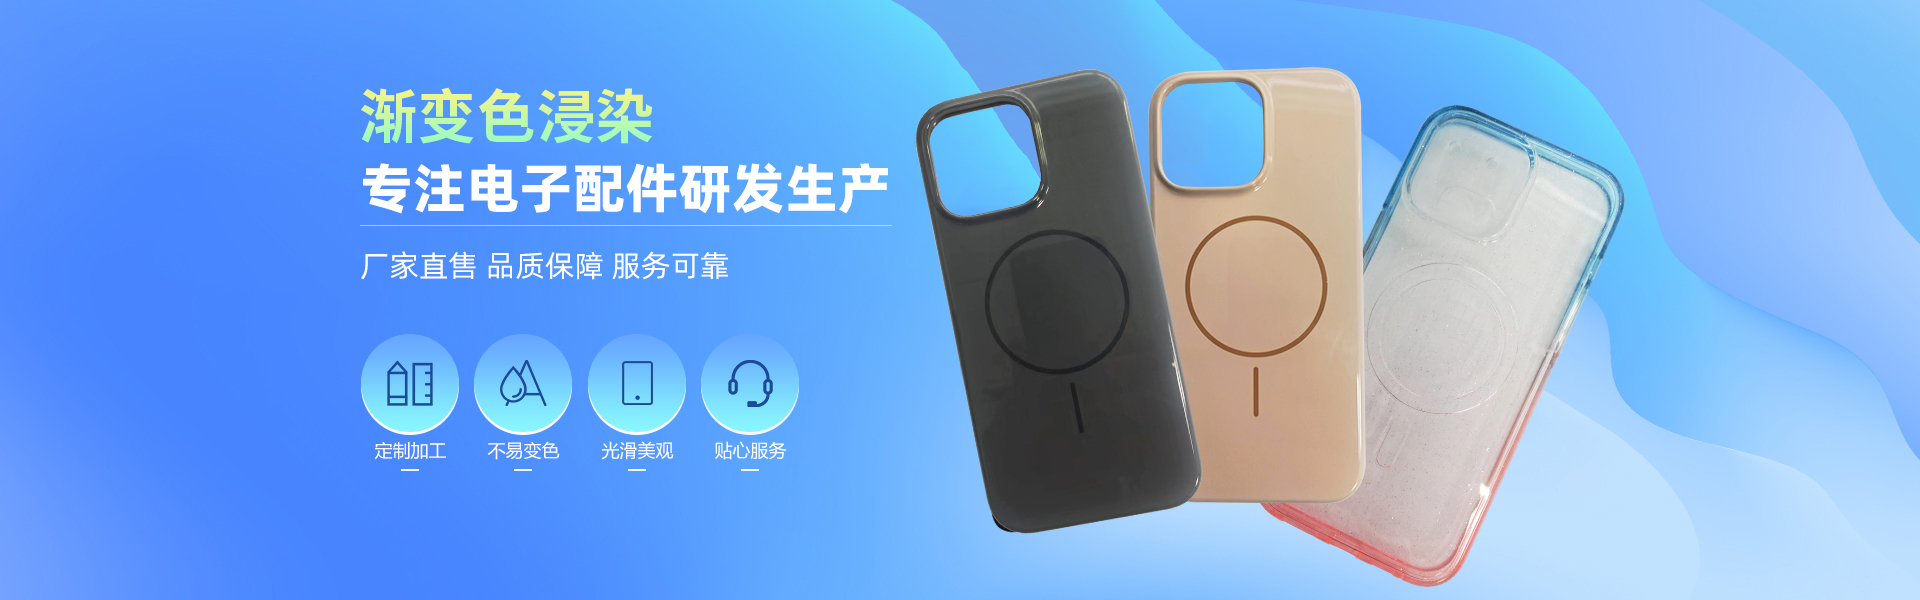
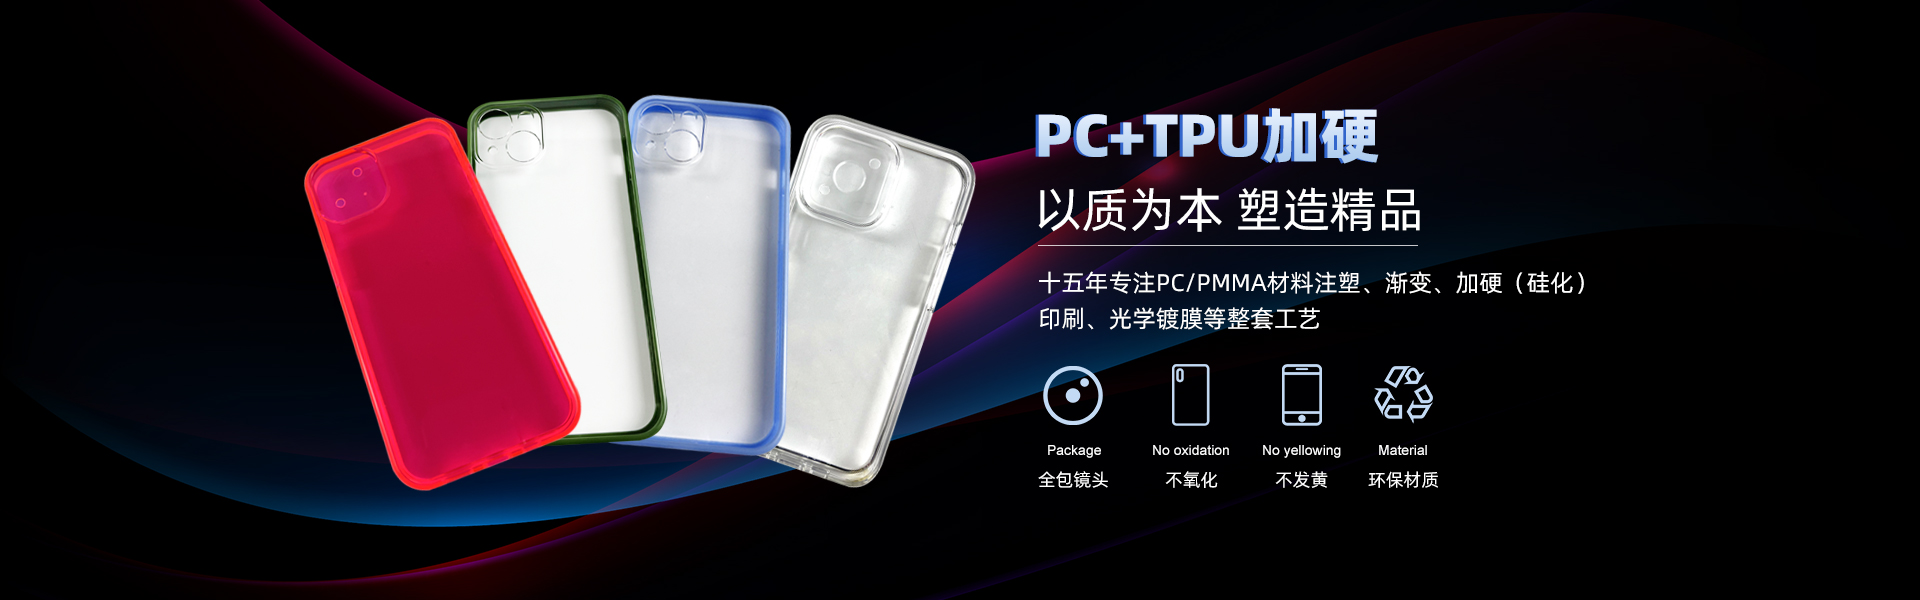


塑胶浸染染色不均的原因通常涉及多个因素,主要包括以下几个方面:
1.材料本身的问题
-塑胶成分不均:塑胶原料中的添加剂(如增塑剂、稳定剂、填充剂等)分布不均匀,可能导致局部区域与染料的亲和力不同,进而影响染色效果。
-表面状态差异:塑胶表面存在油污、脱模剂残留或氧化层,阻碍染料渗透;或表面粗糙度不一致(如模具磨损或抛光不均),导致染料吸附能力不同。
-结晶度差异:部分塑胶(如尼龙、PET)的结晶度不均,高结晶区结构致密,染料难以渗透,而低结晶区则易于着色。
2.染料及染液问题
-染料浓度不稳定:染液配制不当或搅拌不充分,导致局部浓度过高或过低;或染液使用过程中因挥发、沉降等未及时补充调整。
-温度与时间控制不当:浸染温度过高可能造成染料分解或塑胶变形;温度过低则降低染料分子扩散速率。时间过短导致渗透不足,过长则可能引起过度染色或材料劣化。
-pH值失衡:某些染料对pH敏感(如酸性染料),若染液酸碱度波动,会影响染料与塑胶的结合效率。
3.工艺操作因素
-浸渍方式不当:塑胶件在染液中堆叠或固定不牢,导致部分区域接触不充分;或浸入/取出速度不均,形成流痕或气滞区。
-搅拌不充分:染液循环或机械搅拌力度不足,造成染料分布不均,局部浓度差异明显。
-后处理缺陷:染色后清洗不,残留染液在表面干燥形成斑驳;或固色处理(如热固化)温度不均,影响终显色一致性。
4.设备与环境影响
-染缸设计缺陷:染液流动路径不合理,存在死角或湍流区域,导致染色不均。
-水质问题:硬水中的钙镁离子可能与染料结合产生沉淀,附着于塑胶表面形成。
-环境温湿度波动:车间温湿度变化影响染液稳定性及塑胶吸湿性,间接导致染色差异。
总结
解决染色不均需系统排查:优化塑胶预处理(如清洁、表面活化)、控制染液参数(浓度、温度、pH)、规范操作流程(浸渍时间、搅拌强度)并确保设备与环境稳定。通过小试调整工艺,可针对性改善均匀性。


好的,塑胶浸染工艺流程通常包含以下几个关键步骤:
1.工件预处理:
*目的:清除塑胶工件表面的油污、灰尘、脱模剂或其他杂质,确保表面清洁、活性一致,为后续染色提供良好的附着基础。
*方法:通常使用碱性或中性清洁剂进行浸泡、超声波清洗或喷淋清洗。对于某些特殊油污或需要活化表面的情况,可能还需要酸洗处理。清洗后必须用大量清水漂洗,去除残留的清洗剂。
*干燥:清洗后的工件必须完全干燥。常用方法包括热风烘干或常温晾干。干燥不会导致染色不均或产生水痕。
2.浸染操作:
*染料配制:根据所需的颜色效果和塑胶材质,选择合适的染料(通常为分散染料)并配制染液。染液浓度、pH值、温度、助剂(如匀染剂、渗透剂)的添加都需要严格控制。
*升温:将染液加热至预设的佳染色温度。不同塑料材质的佳染色温度范围不同(例如ABS通常在70-90℃,聚碳酸酯可能更高),需控制。
*浸渍:将预处理并干燥好的塑胶工件完全浸入染液中。确保工件完全浸没且避免相互挤压或重叠,以保证染色均匀。
*保温染色:在目标温度下保持一定时间(通常数分钟至数十分钟)。这段时间内,染料分子向塑胶内部扩散、渗透并着色。时间过短着色不足,过长可能影响材料性能或导致色差。
*搅拌/循环:染色过程中通常需要适度的搅拌或染液循环,以维持染液温度和浓度的均匀性,防止色花。
3.后处理:
*漂洗:染色完成后,立即将工件从染液中取出,用流动的清水(常温水或温水)进行多次充分漂洗,洗去工件表面残留的浮色和多余染料,防止污染和迁移。
*干燥:再次将漂洗干净的工件干燥。方法与预处理干燥类似,但需注意温度避免过高导致变形。干燥是固色的重要环节。
*固色/后处理(可选):对于某些要求高色牢度或特殊效果的场合,可能需要进行固色处理(如使用固色剂浸泡)或在表面喷涂透明保护涂层(如UV漆)以增强耐磨、耐候性和光泽度。
总结来说,塑胶浸染是一个系统性的过程:清洁是基础,确保表面可染;浸染是,通过控制温度、时间、浓度实现着色;后处理是保障,通过清洗干燥稳固颜色并提升性能。每一步的精细操作都直接影响终的染色质量和成品效果。
本厂是绝缘复合板浸染加工厂家,专注基材浸胶固化表面处理业务。采用浸胶渗透工艺,胶液充分浸润板材基材,经过固化成型,填补板材内部孔隙,强化板材整体结构,同时提升基材绝缘性能,增强耐温与抗腐蚀表现,维持板材原有基础形态。
可加工各类绝缘复合板、塑胶板材、工艺基板等工件。生产环节严格管控浸胶浓度、浸泡时长以及固化条件,保证工件渗透均匀,确保批量产品品质一致。支持客户来料代工,大小批量均可安排生产。欢迎寄送板材样品,确认工艺参数,洽谈绝缘复合板浸胶固化加工合作。


 在线客服
 13622670025
 huren06@163.com
